高粘度产品
解决方案
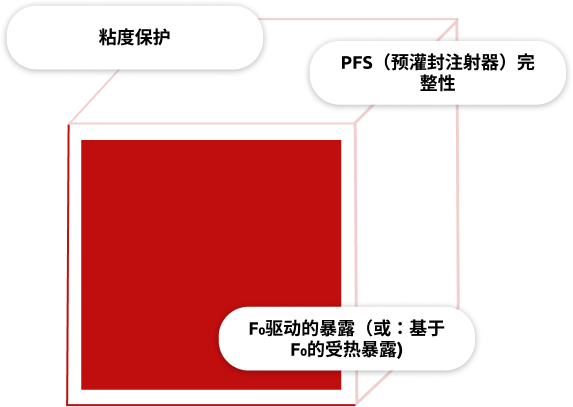
透明质酸(玻尿酸)预灌封注射器结合了热敏性配方与对压力敏感的容器密闭系统。产品性能取决于配方的分子量和流变特性,而随着暴露时间的延长,湿热会逐渐降低其粘度。同时,加热会通过液体膨胀和蒸汽压增加已灌装注射器的内部压力,可能导致活塞移动、泄漏或容器完整性丧失。
在不牺牲决定产品性能的粘度的前提下实现无菌。 因此,制造商需要在避免施加不必要热应力的前提下达到所需的杀灭效力,同时在升温、保温暴露和降温的全过程中保护注射器。挑战不仅在于实现无菌,更在于保持加工后所期望的功能特性。
降低接触风险,可控地连接至屏障,并可随时进行封闭式或机器人辅助的重新组装
对散装封口件进行一体化清洗和灭菌,随后在无菌罐中进行密闭转运。
可重复使用的热敏部件,其材料、几何形状、包装及微生物减少要求均符合经验证的低温灭菌方案。
蒸汽-空气技术将F₀驱动的照射与受控背压相结合,在加热、灭菌和冷却过程中,既减少了不必要的热应力,又限制了活塞的移动。
布局紧凑、设备接口更少、对分类空间的需求减少,或为兼容的可重复使用载荷提供单一集成流程。
密封的即用型(RTU)或预灭菌材料,在进入前需对外部包装进行处理,同时必须保持其内部的无菌状态。
通过控制装卸、移动、连接和交付过程,以降低接触风险并避免不必要的人工干预。
经过验证的清洗工艺,旨在确保可重复使用的产品接触部件、设备部件及规格部件在进行后续处理前达到所需的清洁度。
在将经处理的散装塞子从清洗和灭菌系统转移至自动化操作臂的过程中,将其置于封闭的无菌环境中。
蒸汽-空气技术将F₀驱动的照射与受控背压相结合,在加热、灭菌和冷却过程中,既减少了不必要的热应力,又限制了活塞的移动。
对在受保护或密封转移前已装入袋或罐中的兼容性可重复使用部件进行蒸汽灭菌。

出厂时无菌、干燥,可立即使用。
较低的灭菌温度能否更好地保护产品?
不一定。温度越低,要达到相同的F₀值,所需的暴露时间就越长。在已记录的对比中,115°C的循环因其持续时间较长,导致粘度下降幅度最大。
为什么透明质酸(玻尿酸)难以使用湿热进行灭菌?
热量会降低透明质酸钠的分子量和粘度。由于粘度直接影响产品的性能,因此该工艺流程在达到所需灭活效果的同时,必须限制累计热暴露量。
什么是峰值循环(Peak cycle)?
峰值循环是在更短的时间内采用更高的温度。对于所测试的配方,与时间更长、温度更低的循环相比,该策略在保持F₀值大致相同的同时,减少了粘度损失。
相同的峰值循环适用于所有透明质酸(玻尿酸)产品吗?
不。合适的压力曲线取决于配方、分子量、浓度、填充体积、注射器几何形状、活塞行为以及产品验收标准。必须针对实际的产品-容器系统进行开发和验证。
在灭菌过程中,如何控制活塞的运动?
蒸汽-空气技术通过施加受控的空气支撑压力,来抵消预充式注射器在加热、曝光和冷却过程中内部产生的压力。
如何证明产品(特性)得到了充分保持?
对具有代表性的PFS内部进行的热测量验证了累积F₀值,而流变学分析则将灭菌样品的粘度与未经处理的产品进行了比较。稳定性评估和容器-封口评估共同完成了针对该产品的验证工作。
探索相关知识
探索我们的工艺知识如何将技术、应用与工艺流程紧密连接。